





Que savez-vous sur le processus PVD?
 Apr 12, 2019|
Que savez-vous sur le processus PVD?
Développement de la technologie de revêtement sous vide
La technologie de revêtement sous vide n'a pas été développée depuis longtemps. La technologie CVD (dépôt chimique en phase vapeur) a été appliquée aux outils de coupe au carbure dans les années 1960. Comme cette technologie doit être réalisée à haute température (la température du processus est supérieure à 1000 C), le type de revêtement est unique et les limitations sont importantes, donc son développement initial n'est pas satisfaisant.
II. À la fin des années 1970, la technologie PVD (dépôt physique en phase vapeur) était apparue. Après cela, la technologie de revêtement PVD se développa rapidement en une courte période de 20 ou 30 ans. La raison en est que le film de revêtement PVD est formé dans la cavité scellée sous vide, ce qui ne pose pratiquement aucun problème de pollution environnementale et est propice à la protection de l'environnement. Puisqu'il peut devenir brillant, la surface de son fond, sa couleur, sa maturité, ses 7 couleurs, son argent, sa couleur transparente, son jaune d'or, son noir et son jaune d'or, n'importe quelle couleur entre le noir, on peut dire qu'elle est multicolore, peut satisfaire le sexe de la parure toutes sortes de besoins; Et en raison de la technologie PVD, il est facile d’obtenir d’autres méthodes difficiles d’obtenir une dureté élevée, une résistance élevée à l’usure d’un revêtement céramique, un revêtement composite, appliqué dans l’outillage, un moule, peut doubler la durée de vie, mieux pour obtenir l’effet de faible coût, rendement élevé; De plus, la technologie de revêtement PVD a les caractéristiques de basse température et d’énergie élevée, et peut être utilisée pour former un film sur presque n'importe quel substrat. Par conséquent, il n’est pas surprenant que la technologie de revêtement PVD se développe rapidement en raison de son large domaine d’application. Avec le développement de la technologie de revêtement sous vide, le PCVD (dépôt physico-chimique en phase vapeur), le mt-cvd (dépôt chimique en phase vapeur à température moyenne) et d'autres nouvelles technologies sont également apparus aujourd'hui. Divers équipements de revêtement et divers procédés de revêtement émergent dans un flux sans fin.
III. Dans le même temps, nous devons être conscients que le développement de la technologie de revêtement sous vide est sérieusement déséquilibré. En raison de l'environnement de travail extrêmement rigoureux des outils et des moules, les exigences en matière d'adhérence du film sont bien plus élevées que celles du revêtement décoratif. Par conséquent, bien que les fabricants de revêtements décoratifs existent déjà, la production de fabricants de revêtements moulés n’est pas très importante. De plus, jusqu'à présent, la plupart des fabricants nationaux d'équipements de revêtement peuvent fournir une technologie complète de revêtement des outils de coupe (y compris le processus de prétraitement, le processus de revêtement, la technologie de post-traitement du revêtement, la technologie de détection, l'application de l'outil de revêtement et la technologie des moules, etc.), elle nécessite en outre du personnel technique; outre le maître de la connaissance professionnelle du revêtement, elle doit également avoir une connaissance solide des matériaux métalliques et du traitement thermique, un prétraitement de la surface du revêtement du moule avant la sélection des connaissances appropriées, outil de coupe, revêtement de moules ainsi que les exigences techniques pour l'utilisation d'un ordinateur, si des liens apparaissent problématiques, donnera aux utilisateurs la conclusion que l'effet d'utilisation n'est pas idéal. Tout cela restreint sérieusement l'utilisation de cette technologie dans les outils de coupe et les moules.
IV d’autre part, parce que la technologie est entre la science des matériaux, la physique, l’électronique, la chimie et d’autres disciplines de pointe, et appliquée à l’outil de coupe, la production nationale de l’un des rares fabricants leaders, principalement est une introduction d'équipements avancés et de technologies de l'étranger, il reste à être un processus de digestion, d'absorption, donc, actuellement, dans le domaine de la force technique nationale est hors de proportion avec son développement, il est urgent de rattraper son retard.
V. Le PVD (dépôt physique en phase vapeur) est composé d’un dépôt par évaporation sous vide, d’un dépôt par pulvérisation sous vide et d’un dépôt d’ions sous vide. Nous disons généralement revêtement PVD, se réfère au revêtement d'ions sous vide; Le revêtement NCVM est communément appelé revêtement par évaporation sous vide et placage par pulvérisation sous vide.
VI. Le principe de base de l'évaporation sous vide: à l'état de vide, le métal, l'alliage métallique, etc., sont évaporés puis déposés à la surface du substrat. La méthode d'évaporation est couramment utilisée pour chauffer la résistance et bombarder le matériau de placage avec le faisceau d'électrons pour s'évaporer en phase gazeuse puis se déposer à la surface du substrat. Dans l'histoire, l'évaporation sous vide est la technologie la plus ancienne utilisée dans la méthode PVD.
VII. Principe de base du revêtement par pulvérisation: sous vide, rempli d’argon (Ar), l’argon est une décharge luminescente. A ce moment, les atomes d'argon (Ar) s'ionisent en ion argon (Ar). Sous l'action de la force du champ électrique, l'ion argon accélère le bombardement du matériau cible de la cathode constitué du matériau de placage et le matériau cible est déposé sur la surface de la pièce par pulvérisation. Les ions incidents dans le film de pulvérisation sont généralement obtenus par décharge luminescente dans la plage de 10-2pa à 10 Pa. Par conséquent, lorsque les particules de pulvérisation tombent sur le substrat, elles sont faciles à entrer en collision avec les molécules de gaz dans la chambre à vide, ce qui rend la direction du mouvement aléatoire et le film déposé facile à uniformiser.
VIII. Principe de base du placage ionique: dans des conditions de vide, une technologie de ionisation par plasma est adoptée pour ioniser partiellement les atomes du matériau de placage en ions. En même temps, de nombreux atomes neutres à haute énergie sont produits et une polarisation négative est ajoutée sur le substrat. De cette façon, sous l'action d'un biais négatif profond, des ions sont déposés à la surface de la matrice pour former un film mince.
IX. Processus de placage ionique: les particules de l'évaporateur, sous forme d'ions à haute énergie et à charge positive, sont attirées par la cathode à haute pression (c'est-à-dire la pièce) et sont injectées à grande vitesse dans la surface de la pièce.
X. Le procédé de placage ionique est le suivant:
La source d'évaporation est connectée à l'anode et la pièce à usiner est connectée à la cathode. Une décharge luminescente est générée entre la source d'évaporation et la pièce après application d'un courant continu haute tension de trois à cinq mille volts. Lorsque du gaz d'argon inerte est introduit dans le couvercle sous vide, une partie du gaz d'argon est ionisée sous l'action d'un champ électrique de décharge, formant ainsi une zone sombre de plasma autour de la pièce à traiter de la cathode. Les ions argon à charge positive, attirés par la haute pression négative de la cathode, ont violemment bombardé la surface de la pièce à usiner, provoquant ainsi l’éclaboussure des particules superficielles et de la saleté de la pièce à usiner, de sorte que la surface de la pièce à plaquer soit recouverte. soigneusement nettoyé par bombardement ionique. Ensuite, l'évaporateur est connecté à l'alimentation en courant alternatif, et les particules de l'évaporateur fondent et s'évaporent, entrant dans la zone de décharge luminescente et étant ionisées. Les ions de vaporisateur chargés positivement, attirés par la cathode, se sont précipités vers la pièce à travailler avec des ions d'argon. Lorsque le nombre d'ions du vaporisateur sur la surface de la pièce à usiner est supérieur au nombre d'ions éclaboussés, ils s'empilent progressivement pour former un revêtement qui adhère fermement à la surface de la pièce à usiner. C'est le processus simple de placage ionique.
Comparaison de trois méthodes de revêtement:
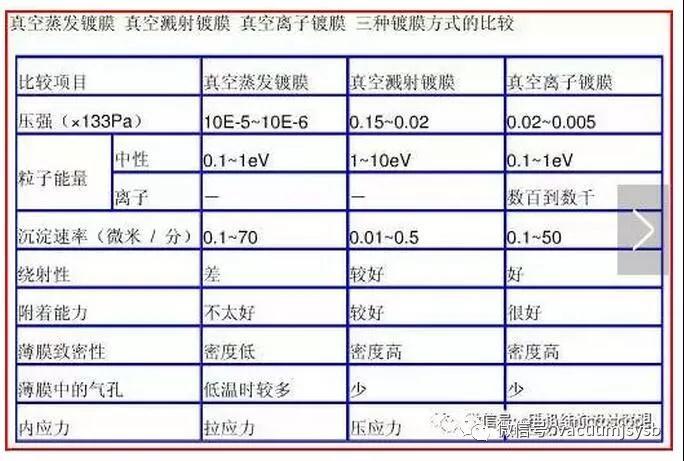
La technologie PVD comporte quatre étapes technologiques
(1) nettoyage de la pièce: allumer l’alimentation en courant continu, l’argon effectue une décharge luminescente sous forme d’ions argon, les ions argon bombardent la surface de la pièce et des particules superficielles ainsi que la saleté de la pièce sont projetées;
(2) gazéification du matériau de placage: après le raccordement du courant alternatif, le matériau de placage est vaporisé et gazéifié.
(3) migration des ions de placage: les atomes, molécules ou ions fournis par la source de gazéification se précipiteront vers la pièce à travailler à grande vitesse après une collision et un champ électrique à haute tension;
(4) dépôt d'atomes, de molécules ou d'ions du matériau de revêtement sur le substrat: lorsque la quantité d'ions évaporés sur la surface de la pièce à usiner dépasse la quantité d'ions projetés, celle-ci s'accumule progressivement pour former un revêtement fermement adhérent à la surface de la pièce.
Après l'ionisation de particules du placage ionique, le matériau d'évaporation a une énergie cinétique de trois mille électron-volts, des artefacts de bombardement à grande vitesse, non seulement la vitesse de dépôt est rapide, et capable de pénétrer à la surface, formant une couche de diffusion profonde dans la matrice , la profondeur de diffusion de l'interface du placage ionique serait de quatre à cinq microns, c'est-à-dire que la profondeur de diffusion du revêtement sous vide ordinaire est profonde des dizaines de fois, voire cent fois, et adhère si rapidement.
XI. Concept de base et caractéristiques du revêtement PVD
PVD est une abréviation de "dépôt physique en phase vapeur". Nous appelons maintenant généralement dépôt par évaporation physique, l’évaporation sous vide, le revêtement par pulvérisation cathodique, le placage ionique, etc.
Les méthodes PVD les plus matures comprennent principalement le placage sur plusieurs arcs et le placage par pulvérisation magnétron. L'équipement de placage multi-arc est de structure simple et facile à utiliser. Son ion évapore la source pour pouvoir fonctionner grâce à l'alimentation électrique de la machine à souder. Son processus d'arc de démarrage est également similaire à celui de la soudure électrique. En particulier, sous certaines pressions de la machine, l'aiguille de l'arc de départ et évapore le contact court de la source d'ions. , déconnecte, provoque la décharge de gaz. En raison de la cause du revêtement de l'arc est principalement au moyen de la tache de l'arc en mouvement, la source d'évaporation pour la formation du pool fondu sur la surface, fait évaporer le métal, la couche de film est déposée sur le substrat, par rapport à la pulvérisation par magnétron, seul le taux d'utilisation du matériau cible est élevé, taux d'ionisation élevé, plus d'ions métalliques filment les avantages d'une forte adhésion. De plus, la couleur du revêtement multi-arc est relativement stable, en particulier lorsque le revêtement de TiN est fabriqué, la même couleur dorée et stable peut être facilement obtenue dans chaque lot, ce qui rend le procédé de pulvérisation magnétron inégalé. L'inconvénient du placage multi-arcs est que, lorsque l'épaisseur du revêtement atteint 0,3 m, la vitesse de dépôt et la réflectance sont proches l'une de l'autre dans les conditions d'un revêtement à basse température avec une alimentation en courant continu traditionnelle, et la formation du film devient très difficile. De plus, la surface du film commence à s'estomper. Un autre inconvénient du placage multi-arc est que, lorsque le métal s'évapore après la fusion, les particules déposées sont plus grosses, ce qui entraîne une densité inférieure et la résistance à l'usure est inférieure à celle de la formation d'un film de pulvérisation par magnétron.
On peut voir que le revêtement multi-arc et le revêtement par pulvérisation magnétron présentent des avantages et des inconvénients. Afin de tirer pleinement parti de leurs avantages respectifs et de réaliser leur complémentarité, une machine de revêtement intégrant la technologie multi-arc et la technologie du magnétron a vu le jour. Dans le processus, une nouvelle méthode de placage multi-arc est présentée, qui UTILISE la pulvérisation par magnétron pour épaissir le revêtement et, finalement, UTILISE le plaquage multi-arc pour obtenir la couleur de revêtement de surface finale stable.
À propos de la fin des années 1980, l’apparition d’un placage ionique par évaporation à canon à électrons à chaud, une machine de revêtement par plasma à magnétron à arc à cathode chaude, l’effet de l’application est très bonne, de sorte que l’outil de revêtement TiN ait rapidement une application universelle. Parmi eux, le placage ionique par évaporation à canon à électrons à chaud, utilisant un fondu en cuivre pour chauffer la fusion, utilisant un filament de tantale pour chauffer la pièce à usiner, dégazer à l'aide du canon à électrons pour améliorer le taux d'ionisation, permet d'obtenir l'épaisseur de 3 ~ 5 m TiN revêtement, mais aussi son adhérence, la résistance à l'usure sont de bonnes performances, même par la méthode de meulage est difficile à enlever. Mais ces dispositifs ne conviennent que pour les revêtements TiN ou les films métalliques purs. Pour les revêtements multicouches ou composites, il est difficile de s’adapter aux exigences en matière de découpe à haute vitesse et de diversité d’application de moules dans les matériaux de grande dureté.
CemeCon actuellement, certains pays développés (tels que l'Allemagne, le Royaume-Uni ART-TEER, Swiss Platit) sur la base du principe traditionnel de la pulvérisation magnétron, du champ magnétique déséquilibré au lieu de l'équilibre initial du champ magnétique, alimentation 50 KHZ à moyenne fréquence pour remplacer l'alimentation CC d'origine, l'alimentation pulsée au lieu de la polarisation CC, la technologie d'anode auxiliaire, etc., la technologie de pulvérisation magnétron est progressivement arrivée à maturité, elle est largement utilisée pour le revêtement de moules, sa production est maintenant stable et comprend principalement le revêtement TiAlN, AlTiN , TiB2, DLC, CRN, guangdong de Chine, jiangsu, guizhou, zhuzhou et d’autres lieux ont également introduit ce type d’équipement, a le potentiel de prendre feu.
XII. Organigramme PVD
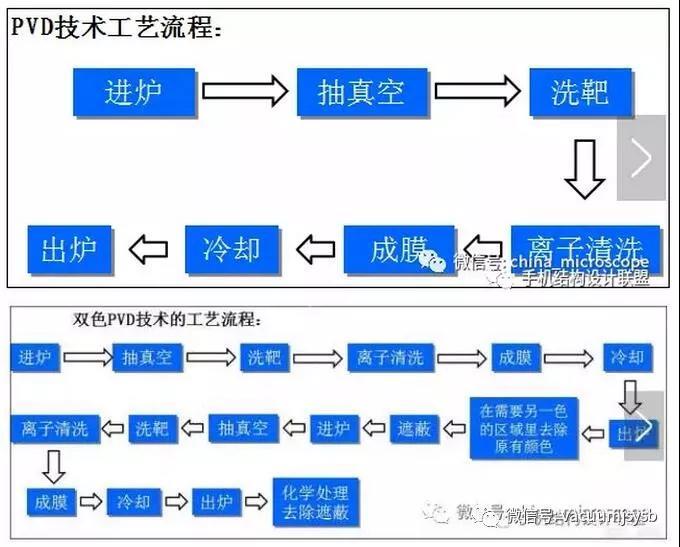
Caractéristique d'usinage PVD
1) Le film PVD peut être plaqué directement sur l’acier inoxydable et l’alliage dur. Les alliages de zinc relativement mous, le cuivre, le fer et les autres produits de fonderie doivent être galvanisés au chrome, puis adaptés au placage PVD.
2) Température de traitement du revêtement PVD typique entre 250 et 450;
3) le type de revêtement et l'épaisseur déterminent le temps de traitement; le temps de traitement général est de 3 ~ 6 heures;
4) Epaisseur de couche de revêtement PVD de niveau micron, avec une épaisseur fine, moyenne de 0,3 mu m ~ 5 microns, l’épaisseur de la couche de revêtement de revêtement décoratif est généralement de 0,3 mu m ~ 1 mu m, de sorte qu’elle ne peut presque pas affecter la taille originale de la pièce à soulever toutes sortes de propriétés physiques et chimiques à la surface de la pièce, et peut maintenir la taille de la pièce à usiner, ne doit pas à nouveau après le traitement de placage;
5) La technologie PVD améliore non seulement la force de liaison entre le film de revêtement et le matériau du substrat, mais développe également la composition de revêtement de la première génération de TiN sur le revêtement composite de TiC, TiCN, ZrN, CrN, MoS2, TiAlN, TiAlCN , tin-aln, CNx, DLC et ta-c, formant l’effet de surface de différentes couleurs.
6) les couleurs de film disponibles actuellement sont l'or foncé, l'or clair, le brun, le bronze, le gris, le noir, le gris-noir, le sept couleurs, etc. La couleur peut être contrôlée en contrôlant les paramètres du processus de placage. À la fin du revêtement, vous pouvez mesurer la valeur de couleur des instruments concernés, de manière à pouvoir quantifier la couleur, afin de déterminer si le placage de couleur répond aux exigences.
L'application de la technologie de revêtement PVD se divise principalement en deux catégories: le placage décoratif et le placage d'outil:
L'objectif du placage décoratif: principalement dans le but d'améliorer l'apparence des propriétés décoratives et de la couleur de la pièce, tout en augmentant la résistance à l'usure et à la corrosion de la pièce afin de prolonger sa durée de vie; Cet aspect concerne principalement le secteur de la quincaillerie dans chaque domaine, qu’il s’agisse du matériel de porte-fenêtre, de la serrure, du matériel de salle de bain, etc.
Le but du placage d'outil: principalement dans le but d'améliorer la dureté superficielle et la résistance à l'usure de la pièce, de réduire le coefficient de frottement de la surface, d'améliorer la durée de vie de la pièce; Cet aspect est principalement utilisé dans divers outils de coupe, les outils de tournage (tels que les outils de tournage, les couteaux de rabot, les fraises, les forets, etc.) et d'autres produits.
Bien que l'utilisation de la technologie de revêtement PVD puisse être étalée sur un film de haute qualité, mais que le coût du procédé de revêtement PVD n'est en réalité pas élevé, il s'agit d'un traitement de surface très économique, de sorte que la technologie de revêtement PVD se développe très rapidement . Le revêtement PVD est devenu la direction du développement du traitement de surface dans l'industrie du matériel.
XIII. Avantage PVD
1. Bonne adhérence du revêtement
Revêtement sous vide ordinaire, la surface de la pièce à usiner et le revêtement ne présentent quasiment aucune connexion entre la couche de transition, aussi distincte soit-elle. Placage ionique, artefacts à grande vitesse de bombardement ionique, capables de pénétrer la surface, formant une couche profonde dans la couche de diffusion matricielle, la profondeur de diffusion d'interface du placage ionique serait de quatre à cinq microns, après le placage ionique de l'échantillon pour l'essai de traction façon d'aller à la rupture, plaquage avec élongation plastique matrice métallique, sans pelage ou écaillage, visible comment forte adhérence, couche de membrane uniforme, dense.
2. Bonne capacité d'emballage et de placage
Dans le cas du placage ionique, les particules de l'évaporateur se déplacent dans le champ électrique dans le sens de la ligne électrique sous la forme d'ions chargés. Par conséquent, partout où il y a un champ électrique, un bon revêtement peut être obtenu, ce qui est bien supérieur au revêtement sous vide ordinaire qui ne peut être obtenu que dans le sens direct. Par conséquent, ce procédé est très approprié pour le placage de pièces sur le trou intérieur, la rainure et la fente étroite. Autres méthodes difficiles à plaquer des pièces. Avec un revêtement sous vide ordinaire, le revêtement ne peut être appliqué que directement sur la surface. Les particules d'évaporation, telles que les échelles d'escalade, ne peuvent suivre que l'échelle. Le placage ionique, en revanche, peut être enroulé uniformément autour de l'arrière de la pièce et dans le trou intérieur. Les ions chargés, en revanche, peuvent être transportés n'importe où dans le rayon de la trajectoire de vol spécifiée, comme dans un hélicoptère.
3. Le revêtement est de bonne qualité
Le revêtement a une structure compacte, pas de trou d'épingle, pas de bulle et une épaisseur uniforme. Même les bords et les rainures peuvent être plaqués uniformément sans former de nodules en métal. Des pièces comme le filetage peuvent également être plaquées, avec une dureté élevée, une résistance élevée à l'usure (faible coefficient de frottement), une bonne résistance à la corrosion et une stabilité chimique, une durée de vie du film supérieure; Dans le même temps, le film peut grandement améliorer l’apparence des performances décoratives de la pièce
4. Simplification du processus de nettoyage
Procédé de revêtement existant, la plupart des exigences préalables à la pièce à usiner pour un nettoyage strict, complexe et compliqué. Cependant, le procédé de placage ionique lui-même a un effet de nettoyage par bombardement ionique et cet effet a été maintenu tout au long du processus de revêtement. Excellent effet de nettoyage, peut rendre le revêtement directement près du substrat, améliorer efficacement l'adhérence, simplifier beaucoup de nettoyage avant le placage.
5. Large gamme de matériaux de placage
Le placage ionique consiste à utiliser des ions de haute énergie bombardant la surface de la pièce à usiner, de sorte qu'une grande quantité d'énergie électrique à la surface de la pièce à usiner se transforme en énergie thermique, favorisant ainsi la diffusion du tissu de surface et la réaction chimique. Toutefois, la température élevée n'a pas affecté l'ensemble de la pièce, en particulier le noyau de la pièce. Par conséquent, ce type de procédé de revêtement a un large éventail d'applications et les limitations sont faibles. En général, tous les types de métaux, alliages et certains matériaux synthétiques, les matériaux isolants, les matériaux thermiques et les matériaux à point de fusion élevé peuvent être plaqués. Peut être plaqué sur la pièce métallique non métallique ou en métal, peut également être plaqué sur le non métal ou le non métal, et peut même être plaqué sur du plastique, du caoutchouc, du quartz, de la céramique, etc.
Domaine d'application, avantages et inconvénients de la technologie PVD à deux couleurs .
Son champ d'application est:
1) acier au carbone, acier allié, acier inoxydable, alliage de titane et autres matériaux métalliques;
2) la dureté de surface du matériau métallique doit être au minimum de HV170.
Ses avantages sont:
Comparée à la technologie PVD monochrome à pulvérisation magnétron traditionnelle, la technologie PVD à deux couleurs est plus complexe, plus complexe et plus difficile à produire, mais elle présente un excellent effet d’apparence. La dureté de surface des deux couleurs est supérieure à HV600.
La technologie PVD monochrome à pulvérisation magnétron traditionnelle consiste à obtenir un effet bicolore. Les mesures techniques prises consistent à découper ou à moudre le laser dans la région qui doit obtenir une autre couleur sur la base du monochrome PVD entier. La zone de sortie du nouveau traitement peut montrer la qualité instinctive du métal uniquement, la dureté de surface, à savoir la dureté de surface du métal lui-même -
La dureté de surface après PVD est supérieure à HV600).
Ses inconvénients sont:
1) le processus est plus complexe que le PVD monochrome traditionnel, et il est plus complexe et difficile à produire;
2) le rendement de production est faible, environ 65 ~ 70% (le rendement en PVD monochrome traditionnel est généralement de 85 ~ 90%;
3) le prix sera 50 à 60% plus élevé que le PVD monochrome traditionnel;
4) en raison de l'influence de la technologie et du processus, la production de PVD à deux couleurs est soumise à davantage de restrictions et est fortement affectée par la structure du produit, tandis que la PVD monochrome traditionnelle est presque illimitée
Équipements de revêtement modernes (technologie de chauffage uniforme, technologie de mesure de la température, éclaboussures de magnétron non équilibrées, anode auxiliaire, alimentation en énergie à fréquence intermédiaire, technologie par impulsions) Les équipements de revêtement modernes sont principalement obtenus par chambre à vide, pièce à vide, pièce de mesure de vide, alimentation, entrée de gaz de procédé système, pièces de transmission mécanique, unité de mesure de chauffage et de température, source d’évaporation ou de pulvérisation d’ions, système d’eau et autres pièces.
1 la chambre à vide
Équipement de revêtement a principalement une ligne de production de revêtement continu et machine de revêtement de pièce unique deux formes, parce que la pièce de chauffage et de transmission mécanique de revêtement de moule a des exigences plus élevées, et la forme du moule, taille varie, ligne de production de revêtement continu est généralement difficile à répondre aux exigences, doit utiliser une machine d'enduction d'une seule pièce.
2 partie gain de vide
L'acquisition du vide est une partie importante de la technologie du vide. En raison des exigences d'adhérence élevée du revêtement sur la pièce à travailler, le degré de vide de fond devrait être meilleur que 6 mPa avant le début du processus de revêtement et même jusqu'à 0,06 mPa après l'achèvement du processus de revêtement. Par conséquent, il est très important de choisir l'équipement d'acquisition du vide de manière raisonnable pour atteindre un degré de vide élevé. À l'heure actuelle, aucune pompe ne peut fonctionner à partir de la pression atmosphérique jusqu'à presque le vide extrême. Par conséquent, l'acquisition du vide n'est pas un équipement sous vide et les méthodes que l'on peut réaliser, doivent être utilisées en combinaison avec plusieurs pompes, telles qu'une pompe mécanique, un système de pompe moléculaire.
3 partie de mesure de vide
La mesure du vide dans le système de vide consiste à mesurer la pression dans la chambre à vide. À l'instar de la pompe à vide, aucune jauge à vide ne peut mesurer toute la plage de vide; de nombreux types de jauges à vide ont donc été fabriqués selon différents principes et exigences.
4 alimentation
L’alimentation cible comprend principalement une alimentation en courant continu (telle que MDX) et une alimentation à fréquence intermédiaire (telle que PE, PEII et PINACAL produite par la société AE aux États-Unis). La pièce elle-même est généralement alimentée par une source d'alimentation en courant continu (telle que MDX), une alimentation par impulsions (telle que PINACAL + produite par AE) ou une alimentation par énergie RF (RF).
5 Système d'entrée de gaz de traitement
Les gaz de traitement, tels que l'argon (Ar), le krypton (Kr), l'azote (N2), l'acétylène (C2H2), le méthane (CH4), l'hydrogène (H2), l'oxygène (O2), etc., sont généralement fournis par des cylindres, via la soupape de réduction de gaz, la soupape à gaz, la canalisation, le débitmètre de gaz, l’électrovanne, la soupape piézoélectrique, puis dans la chambre à vide. L'avantage de ce système d'entrée de gaz est que le pipeline est simple, lumineux, facile à entretenir ou à remplacer. Chaque machine d'enduction n'affecte pas l'autre. Il existe également des cas où plusieurs machines de revêtement partagent un ensemble de cylindres, ce qui peut être vu dans certains des plus grands ateliers de revêtement. Son avantage est, réduire la bouteille de gaz pour occuper le dosage, programme unifié, mise en page unifiée. L'inconvénient est que le nombre de connexions augmente les risques de fuite. En outre, la machine de revêtement va interférer les uns avec les autres, une fuite de pipeline de la machine de revêtement peut affecter la qualité des autres produits de la machine de revêtement. De plus, lors du remplacement des bouteilles, il est nécessaire de s’assurer que tous les hôtes sont dans un état non gazeux.
6 entraînement mécanique
Le revêtement de l'outil nécessite une épaisseur uniforme autour du bord. Il doit donc y avoir trois rotations dans le processus de revêtement pour répondre aux exigences. Autrement dit, alors que la grande table à pièces doit tourner (I), la petite table porte-pièces tourne également (II) et la pièce elle-même peut tourner simultanément (III).
En conception mécanique, généralement au centre du fond de la grande plaque tournante pour un grand engrenage menant, entouré par un petit engrenage engrené en prise avec celui-ci, puis utilisez une fourchette pour régler la rotation de la pièce. Bien sûr, lors du revêtement du moule, il suffit en général d’avoir deux rotations, mais la capacité portante de l’engrenage doit être grandement améliorée.
7 Partie chauffage et mesure de la température
Lors du revêtement du modèle de travail, la manière d'assurer un chauffage uniforme de la pièce plaquée est beaucoup plus importante que le chauffage d'un revêtement de décoration. Les équipements de revêtement des matrices sont généralement avant et après deux appareils de chauffage, la mesure de la température par thermocouple et le contrôle. Cependant, étant donné que les colliers de thermocouple sont différents, la température affichée ne peut pas être la température réelle de la pièce. Il y a beaucoup de façons de mesurer la température réelle d'une pièce. Voici une méthode simple de Thermomeer de surface. Le thermomètre fonctionne en dilatant le ressort au fond lorsque le thermomètre est chauffé, ce qui force l'aiguille à faire pivoter l'aiguille de positionnement jusqu'à atteindre la température maximale. Lorsque la température baisse, le ressort se contracte et le pointeur tourne dans le sens opposé, mais le pointeur de positionnement reste à la température la plus élevée. Après avoir ouvert la porte, lisez la température indiquée par l’aiguille de positionnement, c’est-à-dire la valeur de température la plus élevée une fois atteinte par le thermomètre de surface lorsqu’il est chauffé dans la chambre à vide.
8 sources d'évaporation d'ions et de pulvérisation
La source d’évaporation du placage à plusieurs arcs est généralement une forme de tourteau rond, communément appelée cible de tourteau rond. Ces dernières années, une cible rectangulaire à multiples arcs est également apparue, mais aucun effet évident n’a été observé. La cible de gâteau rond est montée sur le siège de cible en cuivre (siège de cathode), et les deux sont reliés par des arêtes. Il y a un aimant dans le siège cible. En déplaçant l'aimant d'avant en arrière, il est possible de modifier l'intensité du champ magnétique et d'ajuster la vitesse de déplacement et la trajectoire du point de l'arc. Afin de réduire la température de la cible et du siège cible, le siège cible doit être alimenté en continu en eau de refroidissement. Afin d'assurer une conductivité thermique élevée entre la cible et le siège cible, le joint en Sn peut être ajouté entre la cible et le siège cible. Le revêtement de pulvérisation magnétron UTILISE généralement des cibles rectangulaires ou cylindriques,
9 système de refroidissement par eau
Parce que pour améliorer le taux d'ionisation des atomes de métal, chaque cible de cathode est conçue pour utiliser autant que possible une puissance de sortie importante, ce qui nécessite un refroidissement suffisant. En outre, de nombreux types de revêtements dans le revêtement du moule, la température de chauffage est de 400 ~ 500 ° C, donc, sur la paroi de la chambre à vide, le refroidissement de chaque surface d'étanchéité est également très important. alimentation en eau du refroidisseur. Afin d'empêcher les gouttelettes d'eau de se déposer sur la paroi de la chambre à vide à basse température et la cible de cathode en contact avec de l'air chaud après l'ouverture de la porte, environ 10 minutes avant l'ouverture de la porte, le système de refroidissement par eau doit pouvoir basculer vers l'état de l'eau de chauffage, et la température de l'eau chaude est d'environ 40 ~ 45 C.
XIV. Étapes de travail de moule et die PVD
Le processus de base du PVD peut être résumé comme suit: Prétraitement IQC PVD FQC.
1 IQC
Le travail principal d'IQC (InQuality Control) consiste non seulement à vérifier la quantité de manière régulière et à vérifier si le dessin correspond à l'objet réel, mais également à vérifier soigneusement la surface de la pièce, en particulier la présence de fissures et d'autres défauts au tranchant. . Parfois, pour certains des outils de coupe, la lame, dans le corps de l'observation du microscope, est plus pratique pour trouver des problèmes; En outre, le personnel d’IQC doit également veiller à vérifier si les pièces de revêtement sont en plastique, à souder à bas point de fusion, etc. dans la chambre à vide, ce qui peut provoquer le décapage de tout le lot de produits, voire même la mise au rebut des produits OK d'origine, et les conséquences en seront impensables.
2 processus de prétraitement (pistolet à vapeur, sablage, polissage, nettoyage)
Le prétraitement a pour but de purifier ou de rugueux la surface des pièces chimiques.
La purification consiste à éliminer toutes sortes de contamination de surface, préparation d'une surface propre. Purification par des moyens mécaniques, physiques ou chimiques, généralement avec divers agents de purification. Le grossissement, par opposition à la photogravure, vise à préparer des surfaces rugueuses afin d'améliorer la résistance structurelle du revêtement ou de la décoration du revêtement. Nous avons maintenant les principales méthodes de prétraitement: nettoyage à la vapeur à haute température, nettoyage, sablage au jet, sablage, meulage, polissage et autres méthodes.
Lavage à la vapeur à haute température
À l’heure actuelle, l’équipement de nettoyage à la vapeur à haute température couramment utilisé par les ateliers PVD est un pistolet à vapeur. Sa température maximale de fonctionnement peut atteindre 145 degrés et sa pression atmosphérique est d’environ 3 à 5 bars. Étant donné que le moule contient souvent des petits trous, des trous filetés, souvent de l'huile, du liquide de refroidissement résiduel et d'autres impuretés dans le trou, la méthode de nettoyage conventionnelle est difficile à éliminer. À ce stade, l'équipement de lavage à la vapeur à haute température peut maximiser ses avantages. nettoyage
XV. Les procédures de nettoyage du revêtement avant chaque usine sont les suivantes:
1. Enlèvement de cire par ultrasons 2. Au-dessus de l'eau 3. Enlèvement de l'huile par ultrasons 4. Au-dessus de l'eau 5. Remplacement par ultrasons 6. Au-dessus de l'eau 7. Au dessus de l'eau pure 8. En effet, le substrat de revêtement décoratif est principalement constitué d'acier inoxydable ou d'alliage de titane, ce qui n'est pas facile rouiller. De plus, les revêtements décoratifs sur les filigranes, les taches et autres défauts ne sont absolument pas autorisés. Par conséquent, le revêtement décoratif répondant aux exigences de qualité de l'eau pure est extrêmement élevé et peut même atteindre plus de 15 mΩ . Pour assurer la haute qualité du nettoyage, peut être répété le nettoyage, et dans la haute qualité de l'eau pure et l'immersion par ultrasons pendant une longue période à obtenir. Cependant, le nettoyage des matrices est différent, en particulier sur certains aciers chauds si, comme le revêtement décoratif à nettoyer, ils rouillent dans un désordre.
En raison du revêtement de moule de la surface de l'état d'origine, en plus d'un moule à lentille de haute qualité, les revêtements décoratifs sont généralement plus rugueux. Par conséquent, sur la surface du revêtement, les exigences d'état ne sont pas aussi élevées que celles du revêtement décoratif. nous prenons l'eau rapidement, avec de l'air comprimé sec et sans huile pour le sécher, puis la méthode de séchage par moulage en usine pour faire face aux vents forts. Et ces moules-miroirs haut de gamme, généralement en acier inoxydable 136, peuvent emprunter une méthode de nettoyage de revêtement décoratif.
En un mot, la méthode de nettoyage avant le revêtement de la matrice dépend des différents matériaux utilisés par la matrice, l’état de la surface avant le revêtement de la matrice est différent, et pas le même.
The following is a few materials rust from difficult to easy sort, for reference:
Stainless steel, hard alloy, metal ceramic alloy, DC53, high speed steel, 8407 have an automatic cleaning machine model CR288, made in Germany. The maximum cleaning capacity of this machine is 80KG, mainly used for cleaning tools, small parts, or small size of the mold. It has a total of three cleaning cylinder, the solution is tap water + cleaning agent, tap water, deionized water. In addition to the common ultrasonic, water washing, spray, swing, hot air drying and other functions, the machine is another advantage is the final set of vacuum steps, can make the moisture as soon as possible volatile.
Automatic cleaning machine memory ten kinds of technology, are preset by the supplier. One to nine can be used for different types of products, different surface state purification treatment. The tenth is used for cleaning agent.
sand blast
Sand blasting is the use of compressed air to make abrasive strong erosion workpiece surface, so as to remove rust, carbon deposition, welding slag, oxide, residual salt, old paint layer and other surface defects. Sand blasting can be divided into dry sand blasting and wet sand blasting according to the conditions of abrasive use.
The technological parameters of sand blasting mainly include gun distance, inclination Angle, rotating speed, moving speed, stroke, round trip times, sand blasting time and sand blasting air pressure. The parameters we have used are gun range: 30~70mm; Angle of 30 ~ 70? C; The rotating speed of the clamping table is 10~30; Round trip times: 3~9 times; Sand blast pressure: 1.8~3.5 bar, etc. In the specific operation, the upper and lower limits are selected according to the degree of dirt on the workpiece surface, the hardness of the workpiece, the geometry of the workpiece surface and other factors. The abrasive we choose in the dry sandblasting machine is glass beads, suitable for spraying some hardness medium materials, such as oil steel, mold, etc. In the liquid sandblasting machine selected abrasive alumina, high hardness, suitable for some high hardness of the material, such as hard alloy material. Abrasive size is also important for die coating. If the abrasive size is too large, the workpiece surface is too rough; If the particle size of abrasive is too small, and will reduce the impact force, or even embedded in the workpiece surface, cleaning is difficult to remove, so that the workpiece coating adhesion is reduced. For this reason, some European countries, on the die coating before blasting abrasive particle size used to do A careful study, strict enough to ensure that more than 85% of the grain size in the A, B point range before use. In contrast, China's abrasive suppliers are still lack of consensus in this regard, we also rarely do this test.
PVD coating process (heating, ion cleaning, coating, cooling, process gas, air pressure, temperature, sputtering power) FQC
1. Function Quality Control 2. Function Quality Control 2. The content of FQC mainly includes methods of appearance inspection, layer depth inspection, adhesion inspection, wear resistance inspection, corrosion resistance inspection and simulation test. I plant the main application of the current appearance inspection, layer depth inspection and adhesion inspection.
As most of the products we come into contact with are not allowed to do destructive inspection, we will put in the sample with each batch when coating. When you do a depth test and a adhesion test, in most cases, you're actually checking the sample with the batch. Since it is difficult to agree between the sample and the product in terms of raw materials, heat treatment status, clamping position, etc., there will be certain error between the detected result and the actual value of the product. Sometimes there may be considerable error, can only be used as a reference. Of course, when necessary, we can also make simulation parts to achieve the purpose of accurate measurement.
appearance inspection
Open the door for the product, the surface should be carefully checked for cracks, coating, loose and other defects. For knives, knives, also need to carefully examine the state of their blades under the microscope.
Layer deep check
There are many methods for depth inspection, such as microsection metallography, X-ray examination, optical test with monochromatic light as the light source, ball mill test and so on. The layer depth inspection of die coating is carried out on a ball mill. The method is to use a steel ball with a diameter of 10mm to test the surface rolling grinding, and then measure the relevant data of the grinding marks under the microscope, and put it into the formula to calculate the depth of the layer.
This kind of layer depth examines the characteristic of the method is: convenient and applicable, error is largo. But this error applied to die above the impact will not be too large. Interested colleagues may also refer to the relevant literature.
There are a lot of adhesion inspection methods, each factory according to the characteristics of their products, have developed the corresponding test methods. Among them, there are two authoritative methods. One is to do indentation test with conical diamond head on rockwell hardness tester, observe under the microscope, and judge the adhesion of the coating by the number of cracks around the indentation. This method has high requirements for the shape of the diamond head. It not only strictly requires the center point to be in the center of the circle, but also requires the roundness of the diamond cone to be very regular. Unfortunately, at present, China does not have its national or industry standards; Another method is the scratch method, some of our coating launched earlier scientific research departments, is also the use of this method, there are special national industry standards for query.
Besmear after processing technology of jig (sandblasting, painting fat technology) detection technology (binding force test, the deep layer of detection, acid corrosion) coating stripping technology (TiAlN/TiN stripping technology, CrN/DLC/CrAlTiN stripping technology, the surface of the cemented carbide coating stripping technology) application technology of the coated tools (in the proper selection of coating, coating tool used correctly
Coating on the tool optimization is very big, because the high speed cutting machining than the traditional cutting temperature is higher, the application of coating, can play its role in high temperature, oxidation resistance and hardening materials. For example, chromium nitride (CrN) coatings reduce friction coefficients and improve finish and chip removal.
XVI. Specification of main technical requirements
1. Double-color PVD matching selection is conducted between traditional and conventional colors such as black, silver, gold and common rose;
2. Two-color PVD pairing on or between 3D surfaces is not allowed;
3. Two-color PVD design can be carried out on 2D plane structure;
4. As far as the current technical conditions are concerned, it is limited to common and regular colors, such as black, silver, gold and common rose. Two-color PVD matching selection is conducted between traditional and conventional colors such as black, silver, gold and common rose.
IKS PVD,Decorative coating,Tools and Mould coating,optical coating machine,contact with us now,iks.pvd@foxmail.com
